


اگر در خط آمادهسازی رستوران، کترینگ یا فستفود خود با مشکل افت سرعت برش و کیفیت نامنظم سیبزمینی و صیفیجات مواجه هستید، تعویض مداوم تیغهها میتواند هزینههای جانبی شما را به شدت افزایش دهد. اجرای اصولی راهکارهای جلوگیری از کند شدن تیغه خلال کن صنعتی در کنار استفاده از ماشینآلات استاندارد، نقش کلیدی در کاهش استهلاک مجموعه دارد. شما میتوانید با تکیه بر ۷۰ سال تخصص و اعتبار هلدینگ شبستری در راکار، ضمن بهکارگیری مدرنترین تجهزات آمادهسازی، باکیفیتترین و مقاومترین خلالکنهای صنعتی را همراه با گارانتی و خدمات پس از فروش مطمئن تهیه کنید.
کند شدن متوالی، شکستن شبکه برشی و لب پریدگی لبه های متقاطع، از رایج ترین و فرسایشی ترین مشکلات خطوط آماده سازی در فست فودها، رستوران ها و کترینگ های پرتردد است. زمانی که تیغه خلال کن صنعتی دچار استهلاک، خرابی یا صدمه فیزیکی می شود، نه تنها حجم ضایعات سیب زمینی و پیاز به شدت افزایش می یابد، بلکه خروجی غیریکدست، لبه دار و له شده، جلب رضایت مشتری را ناممکن می سازد. از سوی دیگر، توقف های متوالی خط آماده سازی برای تعویض قطعه یا رفع گیرکردن بار، سرعت سرو غذا را در ساعات پیک به طور جدی افت می دهد و زحمت پرسنل را دوچندان می کند. برای حفظ کارایی خطوط اسلایسر و جلوگیری از استهلاک زودرس تجهیزات، رعایت دقیق نکات فنی نگهداری، اصول شست وشو، کنترل کیفیت مواد اولیه و شناخت ساختار سخت افزاری دستگاه الزامی است.
«درک دقیق دلایل کندی یا شکستگی قطعات برشی نیازمند تحلیل خصوصیات فیزیکی و شیمیایی آلیاژهای به کار رفته در صنعت تجهیزات آشپزخانه صنعتی است. اکثر تیغه های موجود در بازار از دو نوع فولاد اصلی ساخته می شوند: استیل ضدزنگ سری ۳۰۰ (مانند گرید ۳۰۴) یا فولادهای آلیاژی سخت کاری شده (مانند گرید ۴۲۰ و ۴۴۰). استیل گرید ۳۰۴ مقاومت فوق العاده بالایی در برابر خوردگی، زنگ زدگی و اسیدهای مواد غذایی دارد، اما از نظر سختی راکول (HRC) در سطح پایین تری قرار می گیرد و انعطاف پذیرتر است. در مقابل، استیل های سری ۴۰۰ به دلیل داشتن کربن بالاتر در ساختار متالورژیکی خود، پس از عملیات حرارتی به سختی بالا و تیزی برشی بسیار ماندگاری دست می یابند، اما در صورت عدم مراقبت و ماندگاری رطوبت، مستعد زنگ زدگی سطحی و تردی ساختاری خواهند بود. به همین دلیل، هنگام خرید انواع تیغه و پنجره صنعتی باید به گرید فولاد، نوع عملیات حرارتی و شرایط کاربرد دستگاه نیز توجه شود.
لب پریدگی زمانی رخ می دهد که نیروی فشاری واردشده به لبه برشی از حد تسلیم و تحمل آلیاژ فراتر رود…»
برای دسترسی سریع به آپدیتترین مدلهای خلال کن صنعتی با گارانتی تضمینی، محصولات پیشرو را از دست ندهید. این بهترین گزینهها برای خرید مطمئن شما هستند.
 خلال کن ایتالیایی سبزیجات GAM بدون تیغه
 خلال کن ایتالیایی سبزیجات FAMA بدون تیغه
 خلال کن صنعتی پدالی متوسط
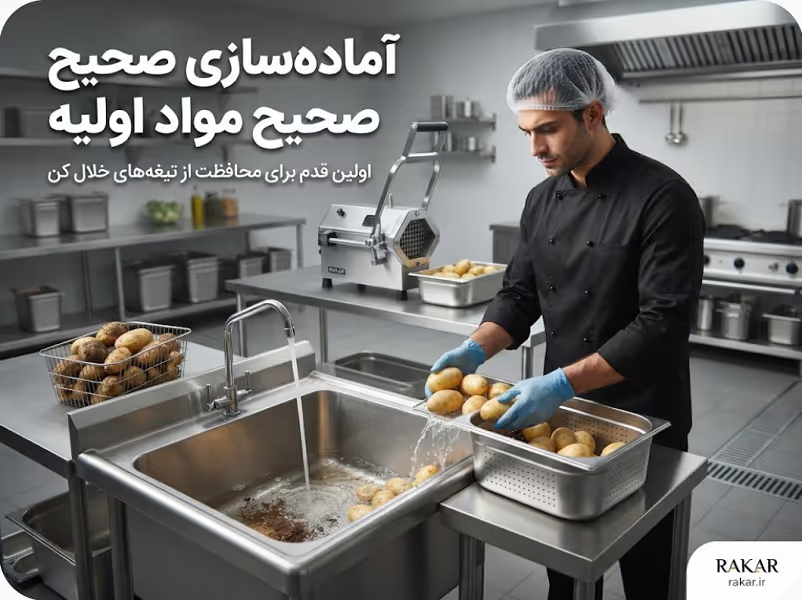
نخستین و مهم ترین اقدام برای جلوگیری از صدمات فیزیکی به تیغه خلال کن صنعتی، نظارت کامل بر روند ورود مواد اولیه به خط خردکن است. سیب زمینی و پیاز تازه واردشده از میدان بار معمولاً حاوی مقادیر زیادی گل خشک، سنگ ریزه های میکروسکوپی و خاک چسبنده هستند. سیلیس موجود در گل و خاک، سختی به مراتب بالاتری نسبت به فولاد سخت کاری شده دارد و حین عبور از شبکه برشی، مانند یک سمباده قدرتمند، لبه های تیز تیغه را در کوتاه ترین زمان ممکن سائیده و کند می کند.
علاوه بر خاک، وجود سیب زمینی های پلاسیده، نیمه خشک یا دارای بافت های چوبی و بسیار پرتراکم، مقاومت ناگهانی ایجاد کرده و موجب اعمال بار نامتقارن به شبکه برشی می شود. این فشار ناگهانی خمیدگی و شکستگی دندانه ها را به همراه دارد.
برای مهار این مشکل، ایجاد یک پروتکل سه مرحله ای شفاف در زون آماده سازی الزامی است:
بیشتر بخوانید: له شدن سیب زمینی در دستگاه خلال کن صنعتی
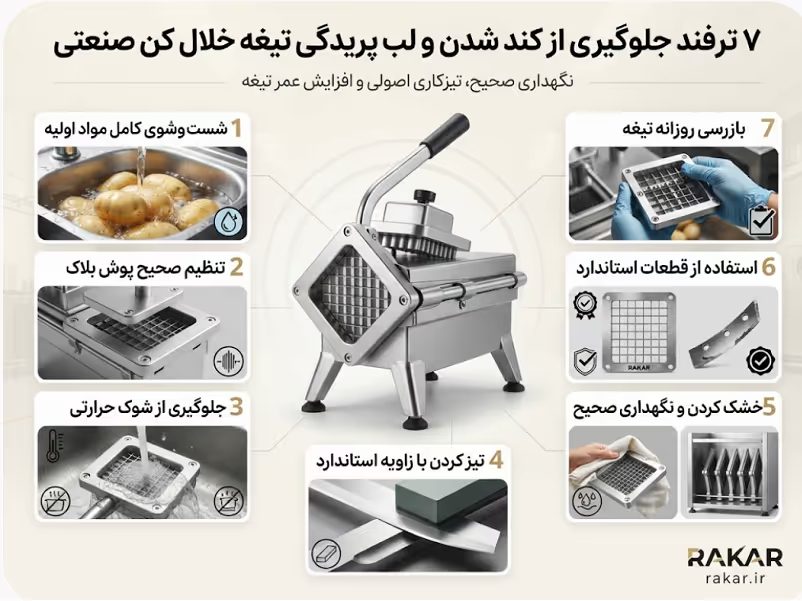
دستگاه های خلال کن صنعتی، چه مدل های دستی اهرمی و چه مدل های برقی هیدرولیک یا گیربکسی، دارای قطعه ای به نام پوش بلاک (Push-Block) یا صفحه فشاردهنده هستند. این قطعه وظیفه دارد سیب زمینی را با فشار یکنواخت به سمت شبکه تیغه ها هدایت کند. یکی از علل اصلی لب پریدگی و خم شدن تیغه ها، عدم انطباق یا تلورانس غیراستاندارد میان پوش بلاک و شبکه برشی است.
اگر شفت مرکزی یا لولاهای اهرم دستگاه به مرور زمان دچار لقی، ساییدگی یا تاب دیدگی شوند، پوش بلاک دقیقاً در مرکز شیارهای شبکه قرار نمی گیرد. در این حالت، هنگام فشردن اهرم یا حرکت جک برقی، لبه های تفلونی یا دندراگون پوش بلاک به جای عبور از میان فواصل تیغه، مستقیم با لبه های استیل برخورد می کنند. این برخورد مداوم فلز با پلاستیک فشرده یا فلز با فلز، سبب کندی ناگهانی، خمیدگی دندانه و در نهایت لب پریدگی شبکه برشی می شود.
روان کاری منظم شفت های حرکتی، آواربرداری و نظافت تکه های گیرکرده در شیارها، و اطمینان از عدم وجود لقی در سیستم هدایت کننده، مانع از انحراف زاویه فشار و صدمه به قطعات برشی خواهد شد.
بسیاری از پرسنل آشپزخانه برای سرعت بخشیدن به نظافت و چربی زدایی، تیغه های آغشته به نشاسته یا چربی را بلافاصله پس از اتمام کار، زیر آب جوش با دمای بالا می گیرند یا از آبپاش های فشار قوی آب گرم استفاده می کنند. فولادهای سخت کاری شده که تحت تنش های مکانیکی مداوم قرار دارند، نسبت به تغییرات ناگهانی دما (Thermal Shock) فوق العاده حساس هستند.
تغییر دمای ناگهانی از محیط کاری به آب جوش یا بالعکس، باعث ایجاد انقباض و انبساط سریع و ناهمگون در ساختار کریستالی فولاد می شود. این پدیده به ویژه در لبه های بسیار باریک و حساس برشی، ترک های میکروسکوپی ایجاد می کند. این ترک ها با چشم غیرمسلح قابل رویت نیستند اما در شیفت کاری بعدی، با اولین فشار مکانیکی تبدیل به شکستگی عمیق یا لب پریدگی قطعه می شوند.
برای شست وشوی غیراسترس زا و استاندارد قطعات برشی، الزامات زیر را به عنوان قانون ثابت در آشپزخانه اجرا کنید:
برای دسترسی سریع به آپدیتترین مدلهای سرخ کن صنعتی با گارانتی تضمینی، محصولات پیشرو را از دست ندهید. این بهترین گزینهها برای خرید مطمئن شما هستند.
 سرخ کن صنعتی گازی سه لگن دو ترموستات اگزوز بلند طرح قدیم
 سرخ کن صنعتی گازی دو لگن صنعتی طرح قدیم
 سرخ کن صنعتی گازی دو لگن طرح قدیم
فرآیند تیز کردن تیغه خلال کن یکی از حساس ترین و تخصصی ترین اقدامات نگهداری در تجهیزات آشپزخانه صنعتی است. متأسفانه در بسیاری از مجموعه ها، پرسنل با استفاده از سنگ فرز، سوهان های زبر دست دوم یا دستگاه های سنگ رومیزی غیراستاندارد اقدام به تیز کردن قطعات برشی می کنند. این کار ناآگاهانه نه تنها تیغه را تیز نمی کند، بلکه با ساخت زاویه برش نادرست و سوزاندن فولاد، آن را برای همیشه غیرقابل استفاده می سازد.
برای بازگرداندن لبه برشی به حالت اولیه بدون آسیب به متریال، جلوگیری از کندی اسلایسر دستی و حفظ ساختار فولاد، باید اصول زیر به دقت اجرا شود:
تیغه های خلال کن صنعتی دارای زاویه تراش کاملاً مشخصی (معمولاً بین ۱۵ تا ۲۰ درجه) هستند. تغییر این زاویه حین تیز کردن باعث می شود تیغه یا به سرعت کند شود (در صورت زاویه خیلی تند) یا برای خرد کردن نیازمند نیروی فوق العاده زیادی باشد (در صورت زاویه خیلی کند).
جهت جلوگیری از داغ شدن لبه فولاد (Overheating)، فرآیند تیز کردن باید حتماً همراه با آب یا روغن مخصوص انجام شود. داغ شدن و تغییر رنگ فولاد به آبی یا بنفش نشان دهنده از دست رفتن عملیات حرارتی (Tempering) و سوختن فولاد است که ماده را بسیار نرم و بی کیفیت می کند.
پس از سنگ زنی زاویه اصلی، پلیسه های برگه مانند بالازده در سمت صاف تیغه باید به وسیله سنگ های بسیار نرم و مسطح برداشت شوند تا حرکت برشی روان انجام گیرد و از گیر کردن مواد جلوگیری شود.
رطوبت باقی مانده روی قطعات استیل، حتی در گرید های مقاوم، می تواند باعث ایجاد خوردگی شیاری (Crevice Corrosion) در محل اتصال تیغه ها به فریم نگهدارنده شود. نشاسته سیب زمینی محیطی اسیدی و چسبنده ایجاد می کند که در صورت عدم شست وشوی کامل، لبه های برشی را تخریب کرده و باعث زنگ زدگی های میکروسکوپی در خطوط اتصال می شود.
برنامه نگهداری روزانه در شیفت پایانی باید شامل مراحل کامل زیر باشد:
برای دسترسی سریع به آپدیتترین مدلهای اسلایسر صنعتی با گارانتی تضمینی، محصولات پیشرو را از دست ندهید. این بهترین گزینهها برای خرید مطمئن شما هستند.
 اسلایسر سیلندری
 دستگاه فر چیپس دستی برند بست BEST PO3
 دستگاه فر چیپس برقی بست مدل best pe3
بسیاری از مالکان فست فودها برای کاهش هزینه های جاری، اقدام به تهیه تیغه های متفرقه، بدون شناسنامه متالورژی و ارزان قیمت موجود در بازار می کنند. این قطعات معمولاً از ورق های استیل ضعیف، بدون عملیات حرارتی استاندارد و با قالب گیری غیردقیق تولید می شوند. تیغه های متفرقه نه تنها عمر کارکرد بسیار کوتاهی دارند، بلکه به دلیل ابعاد غیراستاندارد می توانند به فریم اصلی دستگاه، پوش بلاک و شفت موتور آسیب های جبران ناپذیری وارد کنند.
سرمایه گذاری روی قطعات یدکی باکیفیت و استاندارد، ضامن تداوم کارکرد خط آماده سازی، صرفه جویی در هزینه های بلندمدت و عدم توقف ناگهانی تولید در ساعات پرتردد است.
بیشتر بخوانید: راهنمای خرید خلال کن سیب زمینی صنعتی
در خلال کن های دستی، نیروی محرکه توسط اپراتور وارد می شود. اگر اپراتور دچار خستگی شود یا با عصبانیت و ضربه ناگهانی اهرم را فشار دهد، بار ضربه ای شدید (Impact Load) به تیغه ها وارد می شود. این ضربات ناگهانی اصلی ترین عامل شکستن شبکه تیغه در مدل های دستی است. از سوی دیگر، کنترل سرعت در مدل دستی کاملاً متغیر است و اگر مواد اولیه کمی سخت باشند، احتمال گیر کردن و خم شدن تیغه وجود دارد.
در مقابل، خلال کن های برقی صنعتی از موتورهای گیربکسی یا سیستم های هیدرولیک بهره می برند که فشار را به صورت مداوم، یکنواخت و با سرعت ثابت وارد می کنند. این یکنواختی در اعمال نیرو باعث می شود که تیغه دچار شوک مکانیکی نشود. علاوه بر این، دستگاه های برقی پیشرفته دارای سنسورهای فشار و سیستم های قطع کننده خودکار هستند؛ به این معنی که اگر جسم سختی وارد مخزن شود یا بار گیر کند، موتور به طور اتوماتیک متوقف شده تا از خرد شدن تیغه ها و آسیب به موتور جلوگیری کند.
| نوع آسیب | علت اصلی فنی | پیامد در خط تولید | راهکار پیشگیرانه و اصلاحی |
| لب پریدگی لبه ها | برخورد با سنگ ریزه، خارج بودن پوش بلاک از مرکز | ایجاد ضایعات زیاد، نوسان در ضخامت خلال | شست وشوی کامل بار ورودی، تنظیم لقی اهرم |
| کندی سریع و زودهنگام | وجود خاک و سیلیس، زاویه سنگ زنی غیراستاندارد | له شدن سیب زمینی، فشار بیش از حد به موتور | خاک گیری بار، تیز کردن با زاویه استاندارد ۱۵-۲۰ درجه |
| تاب دیدگی و انحراف تیغه | فشار ناگهانی اهرم، ماندن بار بیش از حد بزرگ | خروجی کج، گیر کردن قطعات درون مخزن | سایزبندی سیب زمینی، اعمال فشار یکنواخت و مداوم |
| ترک های میکروسکوپی | شوک حرارتی ناشی از شست وشو با آب جوش ناگهانی | شکستن ناگهانی شبکه برشی حین کار | خنک سازی تدریجی قطعه، استفاده از آب ولرم |
| زنگ زدگی و خوردگی شیاری | ماندگاری نشاسته و رطوبت، عدم روغن کاری | آلودگی بهداشتی، تضعیف ساختار فریم | خشک سازی کامل پس از شست وشو، اسپری فودگرید |
| شکستگی فریم نگهدارنده | ارتعاشات افقی شفت، لقی بلبرینگ های موتور | توقف کامل خط، صدمه به موتور دستگاه | بازرسی ماهانه شفت، تعویض به موقع بلبرینگ ها |
برای خرید مطمئنترین و پرقدرتترین اجاق گاز صنعتی با ضمانت اصالت کالا، همین حالا لیست محصولات ویژه را بررسی کنید.
 اجاق گاز چینی BURAX مدل BM-1 CN
 اجاق گاز رومیزی ۴ شعله (گازی) – OC370MX-4S پیماک
 اجاق گاز رومیزی ۲ شعله(گازی)-OC270MX-2S پیماک
انتخاب صحیح متریال در ساخت تجهیزات آشپزخانه صنعتی، مرز میان یک ابزار ماندگار و یک قطعه پراستهلاک است. در تولید تجهیزات آماده سازی، دو گرید استیل ضدزنگ نقش حیاتی ایفا می کنند که هر یک برای بخش مشخصی از دستگاه مناسب هستند:
این گرید حاوی ۱۸ درصد کروم و ۸ درصد نیکل است. مقاومت این آلیاژ در برابر خوردگی، زنگ زدگی، رطوبت مداوم و مواد شوینده اسیدی بی نظیر است. به همین دلیل، تمام بخش های بدنه، مخازن، سینی های ورودی و خروجی، و فریم های اصلی تجهیزات صنعتی باید از استیل ۳۰۴ ساخته شوند تا بهداشت کامل محیط کار تأمین شده و دستگاه دچار پوسیدگی نشود.
این گرید به دلیل داشتن کربن بیشتر، قابلیت سخت کاری حرارتی دارد. استیل ۴۲۰ پس از طی مراحل گرمایشی و سرمایشی مخصوص، به سختی فوق العاده ای دست می یابد که آن را برای ساخت لبه های برشی، شبکه تیغه ها و ساطورهای صنعتی ایده آل می سازد. این آلیاژ تیزی خود را برای مدت طولانی حفظ کرده و در برابر سایش مقاوم است.
اگر به دنبال افزایش عمر مفید دستگاه و حفظ کیفیت روغن و مواد غذایی هستید، پیشنهاد میکنم راهنمای نکات مهم در هنگام استفاده از سرخ کن صنعتی را مطالعه کنید تا با تنظیم دمای مناسب، زمان تعویض روغن و روشهای تمیزکاری اصولی آشنا شوید.
مجموعه «تجهیزات آشپزخانه صنعتی راکار» به عنوان یکی از برندهای پیشرو در طراحی، ساخت و تامین تجهیزات صنعتی در بازار ایران، زیرساخت های خطوط آماده سازی و راه اندازی فست فود، کترینگ ها و رستوران های بزرگ را بر پایه آخرین استانداردهای بین المللی ارتقا می دهد. تجهیزات آماده سازی و اسلایسرهای صنعتی ارائه شده توسط راکار، با در نظر گرفتن چالش های سخت افزاری و عملیاتی آشپزخانه های پرتردد تولید می شوند.
استفاده از تجهیزات صنعتی راکار، مزایای رقابتی متعددی را برای کسب وکارهای غذایی به همراه دارد:
به کارگیری استیل ضدزنگ ۳۰۴ با ضخامت بالا در تمامی کانترها، میزهای کار، و شاسی دستگاه های آماده سازی راکار، بالاترین سطح استحکام، بهداشت و سهولت در نظافت را تضمین می کند.
دستگاه ها و خطوط آماده سازی راکار متناسب با آناتومی بدن اپراتورها طراحی شده اند تا اعمال فشار فیزیکی به حداقل برسد و راندمان کاری در شیفت های طولانی حفظ شود.
استفاده از آلیاژهای برشی مرغوب با عملیات حرارتی پیشرفته در محصولات راکار، مقاومت فوق العاده ای در برابر سایش، ضربه و شوک های کاری ایجاد کرده و طول عمر قطعات مصرفی را به طور چشمگیری افزایش می دهد.
دستگاه های برقی راکار مجهز به موتورهای پرقدرت با گشتاور بالا و سیستم های انتقال قدرت بدون ارتعاش هستند که از انتقال لرزش به قطعات برشی جلوگیری می کنند.
بیشتر بخوانید: دستگاه اسلایسر صنعتی چیست و چه کاربردی دارد؟
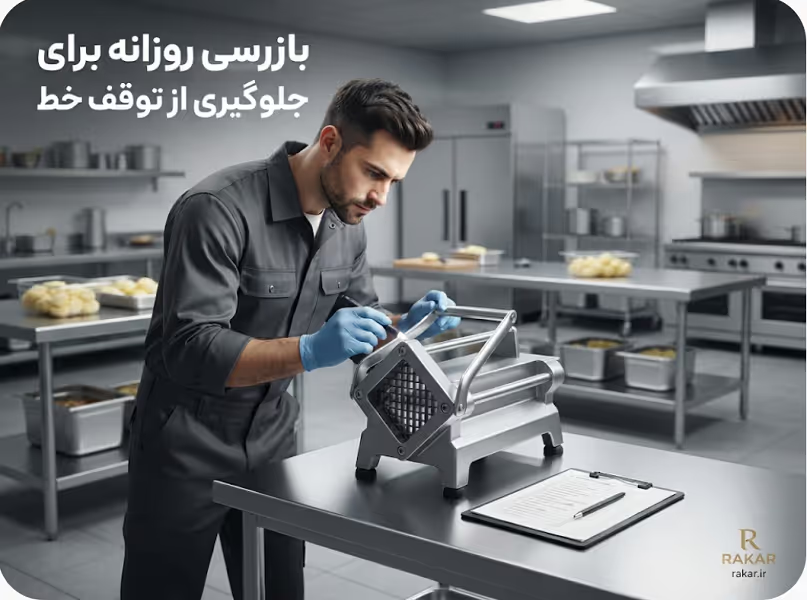
برای تضمین سلامت قطعات برشی و جلوگیری از توقف ناگهانی خط آماده سازی، این چک لیست را پیش از شروع هر شیفت کاری به دقت اجرا کنید:
اجرای منظم این چک لیست ساده، استهلاک تجهیزات شما را به حداقل رسانده و از پرداخت هزینه های سنگین تعمیرات جلوگیری می کند.
نگهداری از تجهیزات آمادهسازی و حفاظت از قطعات برشی در آشپزخانههای صنعتی، تفاوت میان یک خط تولید روان، سودآور و خطی پر از توقف، ضایعات و هزینههای سرسامآور تعمیرات است. سرمایهگذاری روی متریال مرغوب (مانند استیل ۳۰۴ و ۴۲۰)، اجرای دقیق پروتکلهای شستوشو، غربالگری مواد اولیه و استفاده از ابزارهای استاندارد، نهتنها طول عمر تجهیزات شما را چند برابر میکند، بلکه کیفیت خروجی را در بالاترین سطح ممکن نگه میدارد.
موفقیت هر رستوران، پیش از آنکه در سالن پذیرایی رقم بخورد، در قلب تپنده آن یعنی آشپزخانه شکل میگیرد و انتخاب هوشمندانه تجهیزات مورد نیاز رستوران صنعتی، حیاتیترین تصمیم در این مسیر است. خرید یک گریل قدرتمند یا یک فر پیشرفته به تنهایی کافی نیست؛ هنر واقعی، چیدمان این تجهیزات در کنار یکدیگر به شکلی است که یک خط کاری روان، سریع و بدون نقص ایجاد کند. در راکار، ما به این تجهیزات نه به عنوان محصولاتی مجزا، بلکه به عنوان اجزای یک سیستم هماهنگ و کارآمد نگاه میکنیم. تخصص ما، ترکیب فروش با مشاوره فنی است تا اطمینان حاصل کنیم هر دستگاه، از خط پخت و پز گرفته تا واحد شستشو، دقیقاً در جای درست خود قرار گرفته و بهترین بازدهی را دارد. این همان دانشی است که در خدمات مشاوره راهاندازی رستوران خود به کار میگیریم تا از اولین قدم، آشپزخانهای سودآور و بینقص برای شما بسازیم.
اگر میخواهید با بهروزرسانی خطوط آمادهسازی، استفاده از اسلایسرهای مجهز به تیغههای سختکاریشده و بهرهگیری از تجهیزات استاندارد صنعتی، هزینههای استهلاک را به حداقل برسانید و سرعت سرو غذا را در ساعات پیک به حداکثر برسانید، کارشناسان «تجهیزات آشپزخانه صنعتی راکار» در کنار شما هستند.
برای دریافت مشاوره تخصصی رایگان، استعلام بهروزترین قیمت اسلایسرها و تجهیزات آمادهسازی، و انتخاب مناسبترین قطعات متناسب با حجم کاری مجموعه خود، همین حالا با تیم پشتیبانی و فروش راکار تماس بگیرید.

هنوز حساب کاربری ندارید؟
ایجاد حساب کاربری


