


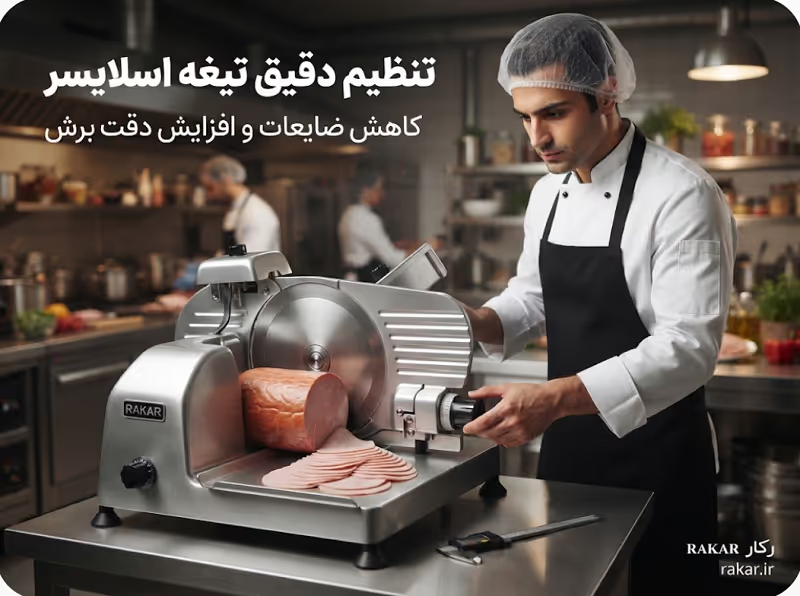
در آشپزخانه های صنعتی، فست فودهای پرتردد و مجموعه های زنجیره ای، هزینه های پنهان خردخرد سود خالص مجموعه را از بین می برند. بخش عمده ای از این پرتی مالی در بخش آماده سازی و دقیقاً روی تیغه اسلایسر اتفاق می افتد. ناهمگون بودن کالباس، له شدن ژامبون، خرد شدن گوشت راسته در اسلایسر گوشت و تکه های ناخواسته انتهایی، نشان دهنده یک مشکل اساسی است: عدم تنظیم تیغه اسلایسر. اگر ضخامت برش تنها نیم میلی متر با استانداردهای محاسباتی منوی شما تفاوت داشته باشد، در طول یک ماه با کیلوگرم ها مواد اولیه پرت شده و زیان مالی سنگین مواجه خواهید شد. تنظیم تیغه اسلایسر یک استراتژی بازاریابی و مالی مستقیم برای حفظ حاشیه سود آشپزخانه است.
صاحبان رستوران و مدیران کترینگ ها معمولاً تمرکز زیادی روی خرید مواد اولیه با قیمت مناسب دارند، اما کنترل دقیقی بر میزان پرت مواد در زمان فرآوری انجام نمی دهند. قطعات غیرقابل استفاده کالباس یا برش های نامنظم فیله گوشت که به دلیل ضخامت نادرست کنار گذاشته می شوند، مستقیماً از سود ناخالص پرداختی کسر می گردند.
کنترل ضایعات در تجهیزات آماده سازی دارای دو جنبه است:
کاهش پرتی مستقیم: جلوگیری از له شدن و تکه تکه شدن بافت پروتئینی.
یکسان سازی وزن هر پرسی: رعایت دقیق رسپی استاندارد در آشپزخانه.
زمانی که تنظیم تیغه اسلایسر از تقویم نگهداری و کالیبراسیون روزانه خارج شود، وزن هر ورقه کالباس یا گوشت متغیر خواهد بود. این نوسان در حجم بالا، محاسبات هزینه تمام شده را کاملاً برهم می زند و کنترل زنجیره تأمین را دچار اخلال می کند. بنابراین، تأمین قطعات یدکی استاندارد و توجه به خرید انواع تیغه و پنجره صنعتی متناسب با دستگاه، یکی از پیشنیازهای اصلی کاهش پرت و حفظ یکنواختی برش است. وقتی در یک فست فود پرتردد روزانه ۵۰ کیلوگرم ژامبون مصرف می شود، حتی یک ورقه اضافه تر در هر ساندویچ به دلیل ضخامت نامناسب، در انتهای ماه معادل ده ها میلیون تومان ضرر خالص خواهد بود.
برای دسترسی سریع به آپدیتترین مدلهای اسلایسر صنعتی با گارانتی تضمینی، محصولات پیشرو را از دست ندهید. این بهترین گزینهها برای خرید مطمئن شما هستند.
 اسلایسر سیلندری
 دستگاه فر چیپس دستی برند بست BEST PO3
 دستگاه فر چیپس برقی بست مدل best pe3
برای درک اهمیت کالیبراسیون، باید مکانیزم فنی اسلایسر صنعتی را بشناسیم. تیغه های اسلایسر دستی به صورت دوار با سرعت بالا (معمولاً بین ۲۵۰ تا ۳۵۰ دور در دقیقه) چرخش می کنند و ماده غذایی به کمک واگن حرکت دهنده و دسته نگهدارنده به سمت تیغه رانده می شود.
فرآیند فنی انتقال نیرو از ولوم مدرج تا لبه تیغه به صورت یک زنجیره کاملاً متصل عمل می کند. ابتدا چرخاندن درجه اصلی، شفت متصل به صفحه سنجش را به حرکت درمی آورد. سپس صفحه سنجش به صورت موازات از لبه تیغه فاصله می گیرد یا به آن نزدیک می شود تا ضخامت مورد نظر ایجاد شود. در نهایت، ثبات این فاصله در تمام طول چرخش ۳۶۰ درجه ای تیغه، تعیین کننده یکنواختی برش است.
فاصله بین صفحه سنجش و لبه تیز تیغه، ضخامت دقیق برش را مشخص می کند. کوچک ترین انحراف یا لقی در محور شفت متصل به صفحه سنجش، باعث ایجاد برش های نابرابر یا مخروطی شکل می شود؛ به طوری که بالای ورقه کالباس ضخیم و پایین آن نازک و له می شود.
برای عیب یابی دقیق دستگاه و جلوگیری از پرتی مواد اولیه، شناخت قطعاتی که مستقیماً بر زاویه و ضخامت برش تاثیر می گذارند ضروری است:
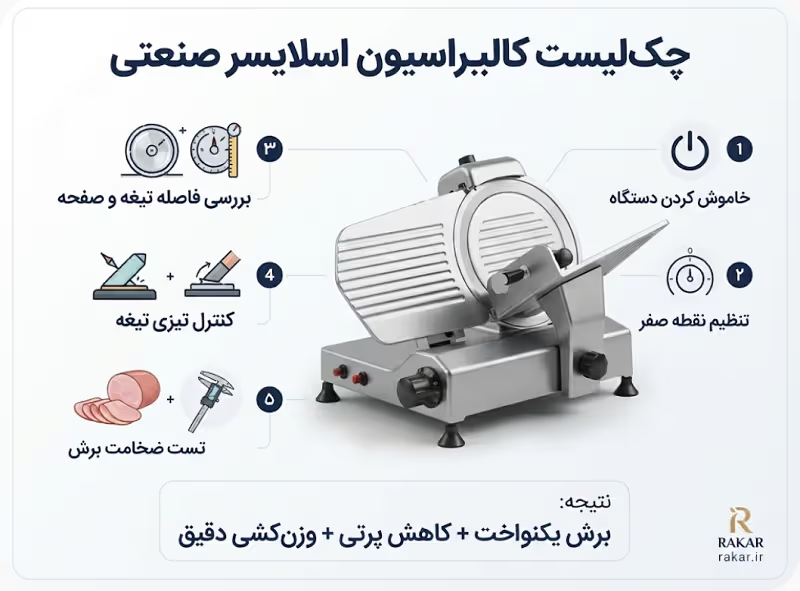
تنظیم و کالیبراسیون تیغه باید طبق یک استاندارد مشخص و پیش از شروع شیفت کاری انجام شود. رعایت خط به خط مراحل زیر، سلامت بافت مواد و حذف ضایعات را تضمین می کند.
فرآیند تنظیم با ایمنی کامل و خاموش کردن دستگاه شروع می شود. پس از اطمینان از قطع برق، تکنسین یا سرآشپز باید ابتدا محور چرخشی و عدم لقی لبه تیغه را با دست بررسی کند. پس از آن، مرحله تنظیم نقطه صفر انجام می گیرد؛ به این صورت که ولوم روی عدد صفر قرار گرفته و هم سطح بودن کامل صفحه سنجش و تیغه چک می شود.
در مرحله بعد، فاصله زاویه ای با استفاده از ابزار سنجش استاندارد اندازه گیری می شود تا فاصله بالایی و پایینی تیغه کاملاً یکسان باشد. در انتها، پس از تیزکاری کوتاه و پلیسه گیری لبه، دستگاه روی یک نمونه واقعی تست شده و ضخامت خروجی با ترازو یا کولیس کنترل می گردد.
ولوم تنظیم ضخامت را روی عدد صفر قرار دهید. در این حالت، صفحه سنجش باید کاملاً هم سطح و مماس با لبه تیغه قرار گیرد. اگر لبه تیغه جلوتر یا عقب تر از صفحه باشد، مدرج بودن درجه روی بدنه اعتباری ندارد و باید پیچ های پشت صفحه سنجش ریگلاژ شوند.
فاصله استاندارد بین لبه تیغه و صفحه سنجش در وضعیت صفر نباید از نیم میلی متر تجاوز کند. برای سنجش این فاصله از فیلرهای ضخامت سنج استفاده می شود. اگر فاصله در بالا و پایین تیغه یکسان نباشد، پیچ های نگهدارنده شفت اصلی نیاز به تنظیم مجدد دارند. همچنین تیغه ای که زاویه برش آن به دلیل تیز کردن غیراصولی تغییر کرده باشد، مواد اولیه را له می کند. سنگ تیزکن باید دقیقاً با زاویه فابریک کارخانه روی لبه قرار گیرد. پس از تیز کردن، سنگ پشت زن باید پلیسه های ریز فلزی را بدون تغییر زاویه لبه بردارد.
برای دسترسی سریع به آپدیتترین مدلهای تیغه و پنجره صنعتی با گارانتی تضمینی، محصولات پیشرو را از دست ندهید. این بهترین گزینهها برای خرید مطمئن شما هستند.
 تیغه آسیاب قهوه 64 میلی متری BONO
 پنجره ایتالیا سایز 52 نمره 3.5
 پنجره ایتالیا سایز 52 نمره 4.5
تنظیم ضخامت و وضعیت موتور بر اساس نوع ماده اولیه، نقش مستقیمی در جلوگیری از دورریز دارد. جدول زیر راهنمای فنی کالیبراسیون برای خطوط مختلف آماده سازی است:
| نوع ماده غذایی | ضخامت برش پیشنهادی (میلی متر) | دمای بهینه ماده (سانتی گراد) | وضعیت تیز بودن تیغه | نوع تیغه پیشنهادی |
| ژامبون و کالباس ممتاز | ۱٫۰ تا ۱٫۵ | ۴- تا ۲- | بسیار تیز (برش ژیلتی) | تیغه ساده استیل فولادی |
| پنیر ورصه ای (گودا/پیتزا) | ۱٫۵ تا ۲٫۰ | ۲ تا ۴ | تیز (چرب شده با روغن خوراکی) | تیغه پوشش داده شده (تفلون) |
| گوشت راسته (جهت استیک/بیف) | ۲٫۰ تا ۴٫۰ | ۵- تا ۳- | تیز با گشتاور بالا | تیغه شیاردار یا ساده |
| سبزیجات (گوجه و خیارشور) | ۲٫۵ تا ۳٫۵ | ۰ تا ۴ | تیز بدون پلیسه | تیغه ساده با دور بالا |
بیشتر بخوانید: دستگاه اسلایسر صنعتی چیست و چه کاربردی دارد؟
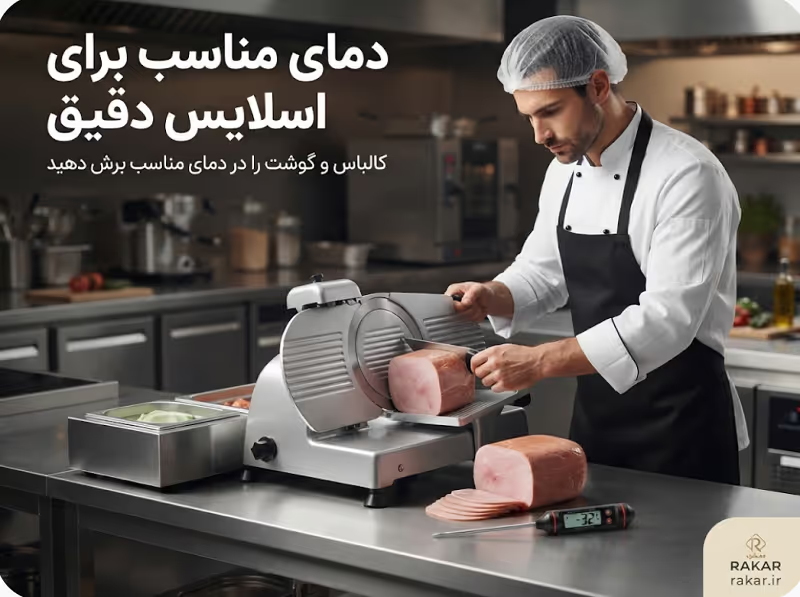
حتی با دقیق ترین تنظیم تیغه اسلایسر، اگر دمای ماده پروتئینی مانند کالباس، سوسیس یا گوشت در محدوده استاندارد نباشد، ضایعات خط آماده سازی به شدت افزایش می یابد.
وقتی بافت پروتئینی گرم تر از ۴ درجه سانتی گراد باشد، چربی های موجود در ترکیب آن شل شده و هنگام برخورد با تیغه دیسکی چرخان له می شوند. این حالت باعث تجمع چربی روی سطح تیغه و گیر کردن تکه های کالباس در پشت دیسک می شود که نتیجه آن توده ای از کالباس له شده و غیرقابل استفاده است.
از سوی دیگر، انجماد بیش از حد نیز آسیب زا است. وقتی کالباس یا گوشت در دمای پایین تر از ۸- درجه سانتی گراد کاملاً منجمد باشد، بافت آن مثل سنگ سخت می شود. برخورد تیغه با این بافت سخت نه تنها باعث خرد شدن و تراشه تراشه شدن محصول می شود، بلکه می تواند باعث ایجاد لب پریدگی های میکروسکوپی روی لبه تیغه استیل شود.
دمای طلایی برای آماده سازی بین ۲- تا ۴- درجه سانتی گراد است. در این دما، بافت پروتئین قوام کافی برای مقاومت در برابر فشار تیغه را دارد و برش ها به صورت یکنواخت، بدون ایجاد لبه های ناهارمونیک و بدون لهیدگی جدا می شوند.
برای دسترسی سریع به آپدیتترین مدلهای مرغ خرد کن با گارانتی تضمینی، محصولات پیشرو را از دست ندهید. این بهترین گزینهها برای خرید مطمئن شما هستند.
 مرغ خردکن امگا ایرانی مدل SC250
 مرغ خرد کن امگا صد صنعت مدل SC300
بخش زیادی از استهلاک تیغه و ایجاد پرتی، ناشی از اشتباهات انسانی و عدم آموزش درست کارکنان خط آماده سازی است. رایج ترین خطاهای کاری عبارتند از:
نوع دستگاه تاثیر مستقیمی بر دقت کالیبراسیون و میزان اتکای آن به مهارت اپراتور دارد. در مدل های دستی و نیمه اتوماتیک، سرعت حرکت واگن توسط دست اپراتور کنترل می شود. در صورت خستگی اپراتور در ساعات شلوغی، سرعت پیشروی تغییر کرده و ضخامت برش ها دچار نوسان می شود. تنظیم تیغه اسلایسر در این مدل ها نیاز به چک کردن متناوب درجه چرخشی دارد.
در اسلایسرهای تمام اتوماتیک، حرکت واگن به وسیله موتور مجزا و با سرعت خطی ثابت انجام می پذیرد. این ثبات در حرکت، همراه با تیغه های باکیفیت و سیستم کالیبراسیون دقیق، ضایعات را در مقیاس صنعتی و فرانچایزها به حداقل ممکن می رساند. وقتی تمام مراحل حرکت واگن و چرخش تیغه توسط دو موتور مستقل هماهنگ شود، خطای انسانی در اعمال فشار ناهمگون کاملاً حذف خواهد شد.
بیشتر بخوانید: راهنمای خرید خلال کن سیب زمینی صنعتی
کیفیت ساخت خود دستگاه اسلایسر، بستر اصلی کالیبراسیون دقیق است. اگر شاسی دستگاه دچار لرزش باشد یا جنس تیغه از استیل های کم کیفیت باشد، دقیق ترین تنظیمات نیز پس از چند ساعت کار مداوم از کالیبر خارج می شوند.
تجهیزات آماده سازی و اسلایسرهای صنعتی راکار با در نظر گرفتن الزامات سخت گیرانه آشپزخانه های صنعتی پرتردد و خطوط آماده سازی مدرن تولید می شوند:
برای دسترسی سریع به آپدیتترین مدلهای خلال کن صنعتی با گارانتی تضمینی، محصولات پیشرو را از دست ندهید. این بهترین گزینهها برای خرید مطمئن شما هستند.
 خلال کن ایتالیایی سبزیجات GAM بدون تیغه
 خلال کن ایتالیایی سبزیجات FAMA بدون تیغه
 خلال کن صنعتی پدالی متوسط
تجمع چربی، پروتئین و تکه های خشک شده مواد غذایی در پشت تیغه یا روی صفحه سنجش، یکی از علل اصلی از کالیبر خارج شدن دستگاه است. لایه ای از چربی خشک شده به ضخامت چند دهم میلی متر روی صفحه سنجش، ضخامت نهایی برش شما را کاملاً اشتباه می سازد و محاسبات وزن پرسی را برهم می زند.
برای شست وشو و بهداشت صحیح، ابتدا باید ولوم تنظیم را کاملاً روی وضعیت زیر صفر قرار داد تا لبه تیز تیغه پوشانده شود و ایمنی کارگر تامین گردد. سپس باید از دترجنت های غیراسیدی استفاده شود؛ زیرا شوینده های اسیدی شدید می توانند به پوشش آنودایز بدنه و لبه برنده تیغه آسیب بزنند و باعث خوردگی میکروسکوپی شوند.
همچنین کشیدن سیم یا اسکاج زبر روی لبه تیغه خطوط میکروسکوپی ایجاد کرده که باعث گیر کردن مواد اولیه و لبه دار شدن کالباس در زمان اسلایس می شود. در انتهای شست وشو، شفت های حرکتی واگن و پیچ تنظیم ضخامت باید به صورت هفتگی با روغن های خوراکی روان کاری شوند تا حرکت آن ها نرم و بدون لقی باقی بماند.
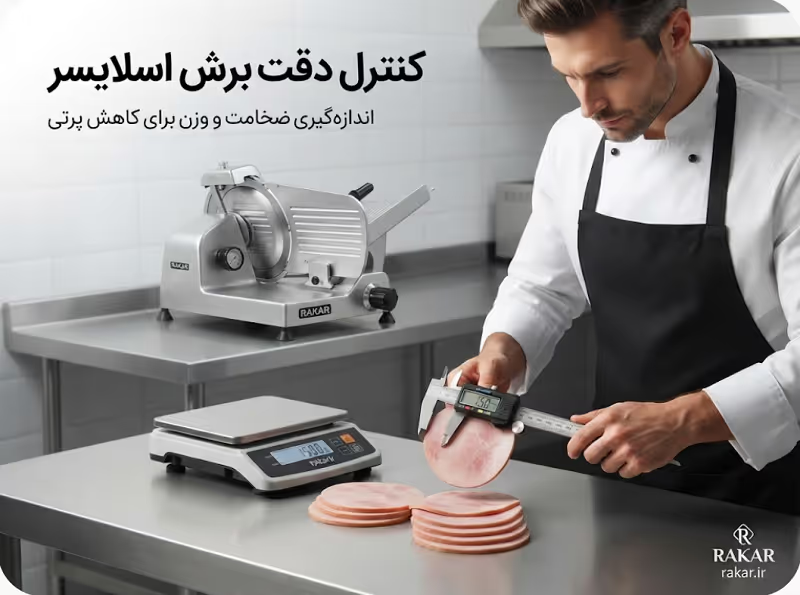
پیش از شروع شیفت آماده سازی در فست فود یا کترینگ، انجام این چک لیست چند دقيقه ای توسط سرآشپز یا مسئول خط الزامی است:
برای دسترسی سریع به آپدیتترین مدلهای غذا ساز با گارانتی تضمینی، محصولات پیشرو را از دست ندهید. این بهترین گزینهها برای خرید مطمئن شما هستند.
 غذاساز BURAX مدل BMR-6
 غذاساز BURAX مدل BMR-12
 غذاساز ۵ لیتری – برند استار (Star)
انتخاب اسلایسر مناسب و تنظیم دقیق آن، سرمایه گذاری مستقیمی روی کاهش هزینه های جاری آشپزخانه است. مجموعه تجهیزات آشپزخانه صنعتی راکار با سال ها تجربه در طراحی، تامین و راه اندازی خطوط آماده سازی مدرن، آماده ارائه مشاوره تخصصی به صاحبان رستوران ها، کترینگ ها و مجموعه های زنجیره ای می باشد.
اگر به دنبال کاهش پرتی مواد اولیه، ارتقای سرعت خط آماده سازی و استعلام قیمت به روز انواع اسلایسرهای صنعتی متناسب با ابعاد و ظرفیت آشپزخانه خود هستید، کارشناسان راکار شما را در تمامی مراحل انتخاب، نصب، کالیبراسیون و آموزش اپراتورها همراهی خواهند کرد. تأمین قطعات فابریک، تیغه های اصل و سنگ های تیزکن باکیفیت، بخش دیگری از خدمات تضمین شده راکار برای حفظ بازدهی آشپزخانه شما در بالاترین سطح ممکن است.
تجهیزات آشپزخانه های صنعتی فقط مجموعهای از فلزات و موتورها نیست؛ آنها ستون فقرات کسبوکار شما و ابزار اصلی تیم شما برای خلق طعمهای ماندگار هستند. خرید اشتباه در این بخش، یعنی کاهش سرعت، افت کیفیت و هدر رفتن سرمایه. اینجاست که راکار وارد میدان میشود تا این معادله پیچیده را برای شما ساده کند. ما در راکار تنها یک لیست بلند از محصولات را مقابل شما قرار نمیدهیم، بلکه به عنوان مشاور و شریک استراتژیک شما، ابتدا به نیازهایتان گوش میدهیم. با خدمات مشاوره تخصصی به شما کمک میکنیم تا از بین دهها گزینه، دقیقاً همان تجهیزاتی را انتخاب کنید که با منو، ظرفیت و بودجه شما همخوانی کامل دارد. این تخصص ما، در قالب مشاوره جامع راهاندازی رستوران، تضمین میکند که هر قطعه از پازل آشپزخانه شما، از ابتدا درست و هوشمندانه چیده شود.
برای دریافت مشاوره رایگان و استعلام قیمت تجهیزات آماده سازی راکار، با شماره های پشتیبانی تماس بگیرید یا به وب سایت رسمی تجهیزات آشپزخانه صنعتی راکار مراجعه فرمایید.

هنوز حساب کاربری ندارید؟
ایجاد حساب کاربری


